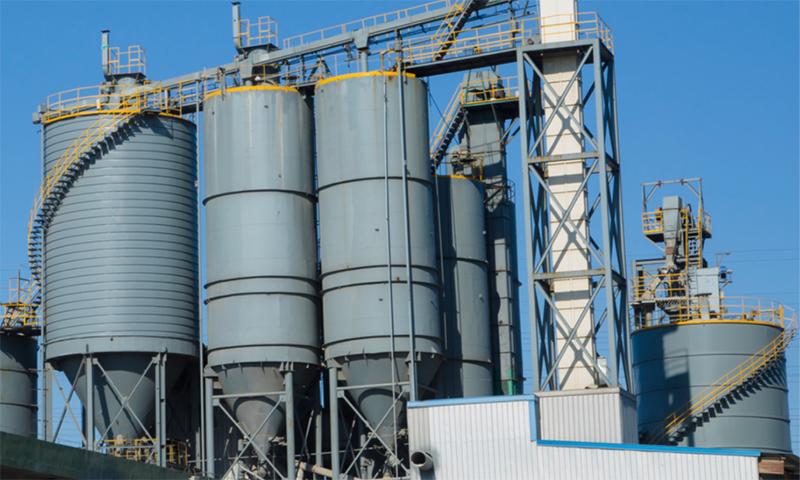


Definirea cum arată o fabrică AAC cu adevărat complet automatizată
Cererea de blocuri de beton celular autoclavate de înaltă calitate continuă să crească în proiecte rezidențiale, comerciale și de infrastructură din întreaga lume. În același timp, costurile cu forța de muncă continuă să crească în multe regiuni de producție, iar operatorii calificați pentru echipamente grele de proces sunt mai greu de recrutat și reținut. Împreună, aceste presiuni au transformat automatizarea completă dintr-un lux într-o cerință practică pentru oricine planifică o nouă fabrică.
Cu toate acestea, mulți cumpărători descoperă după punerea în funcțiune că așa-numita linie automată depinde în continuare de un echipaj mare pentru a muta prăjiturile verzi, pentru a ajusta parametrii de tăiere și pentru a încărca mașinile autoclave. Diferența dintre o instalație semi-automatizată și o fabrică inteligentă autentică este mare și se regăsește de obicei în detaliile logicii de control, echipamentele de manipulare și instrumentele de întreținere.
Un cu adevărat inteligent Linie de producție a blocurilor AAC include de obicei un sistem de control distribuit care coordonează dotarea, turnarea, tăierea, întărirea și stivuirea dintr-un singur ecran. De asemenea, include transferul automat de tort verde, secvențe de tăiere nesupravegheate, programe de autoclavă care rulează fără intervenție manuală și diagnosticare de la distanță care le permit inginerilor să rezolve defecțiunile fără a se deplasa la șantier.
Primul pas în selecție nu este compararea prețurilor. Este definirea nivelului de inteligență pe care trebuie să-l atingă fabrica ta, deoarece orice altă decizie decurge din acea țintă.
Șapte factori critici care determină valoarea pe termen lung
Deciziile de investiții în această categorie de echipamente sunt cel mai bine organizate în funcție de impactul lor asupra rentabilității. Cei șapte factori de mai jos trec de la intrare brută la ieșire și fiecare vă poate proteja sau eroda marja pentru următorul deceniu.
- Adaptabilitatea materiilor prime și designul amestecului
- Precizia de tăiere și metoda de tăiere
- Eficiența energetică a autoclavelor și interblocări de siguranță
- Inteligența sistemului de control și operarea de la distanță
- Planificarea capacității și extinderea modulară
- Structura costurilor ascunse și costul total de proprietate
- Profunzimea serviciilor furnizorului și referințe regionale dovedite
Factorul unu: potrivirea liniei cu materiile prime
De ce materia primă determină specificația echipamentului
Cenușa zburătoare, nisipul și sterilul se comportă fiecare diferit în moara cu bile, sistemul de dozare și etapa de turnare. Cenușa zburătoare necesită adesea o finețe de măcinare și o densitate a nămolului diferită de nisipul de cuarț, iar sterilul poate transporta umiditate variabilă și distribuție a particulelor care necesită echipamente de alimentare mai robuste. O linie proiectată pentru un material se poate lupta rău cu altul.
Pentru a linie de producție a blocurilor AAC de cenușă zburătoare , sistemul de dozare ar trebui să mențină precizia de măsurare în aproximativ 0,5 la sută pentru fiecare ingredient. Orice lucru mai liber provoacă o deviere a densității între loturi, care devine vizibilă în variația rezistenței la compresiune și în rata blocurilor respinse.
Alegerea echipamentului înainte de a testa materiile prime reale este cea mai frecventă și mai costisitoare greșeală. Modificarea ulterioară a sistemelor de măcinare, dozare sau turnare costă adesea mai mult decât diferența inițială de preț de achiziție.
Factorul doi: Precizia de tăiere este linia de despărțire
Tăierea este locul în care o fabrică inteligentă se separă de una convențională. Precizia dimensională determină câte blocuri pot fi vândute ca produs de primă calitate și, de asemenea, decide dacă planta se poate muta în produse cu strat subțire de valoare mai mare. O secțiune de tăiere bine proiectată poate atinge o rată de produs calificat de 98 la sută sau mai mare, în timp ce una prost potrivită poate scădea cu mult sub această cifră și poate consuma o cotă disproporționată a forței de muncă.
Compararea metodelor de tăiere
| Criterii | Tăierea cifrei de afaceri | Tăiere orizontală |
|---|---|---|
| Orientare de tăiere | Tortul se rotește după tăiere | Tortul este tăiat în poziția inițială |
| Calitatea suprafeței | Bun pentru blocuri standard | Fețe mai netede, potrivite pentru produsele cu pat subțire |
| Potrivire automatizare | Matură, desfășurată pe scară largă | Integrare mai ușoară cu manipularea robotică |
| Aplicație tipică | Producția de blocuri de masă | Panouri de înaltă precizie și de specialitate |
Tehnologia de poziționare contează la fel de mult ca și mecanismul de tăiere în sine. Poziționarea ghidată cu laser combinată cu tăierea pe bază de sârmă reduce abaterea dimensională și limitează risipa de la marginile tortului. Pentru o fabrică care intenționează să producă panouri ALC sau alte produse de mare valoare, această combinație este efectiv o cerință mai degrabă decât o opțiune.
Factorul trei: eficiența și siguranța energetică a autoclavelor
Întărirea este etapa cea mai consumatoare de energie a procesului, astfel încât sistemul de autoclavă merită o atentă supraveghere financiară. Presiunea de funcționare, izolarea vasului și recuperarea căldurii modelează factura de energie de ani de zile. Presiunea nominală, cum ar fi 1,3 MPa față de 1,5 MPa, modifică atât profilul de întărire, cât și costul echipamentului, iar cumpărătorii ar trebui să potrivească evaluarea cu mixul de produse și cu rețeta de întărire, în loc să respecte cea mai înaltă specificație.
Recuperarea căldurii merită o atenție deosebită. Sistemele care captează condensul și căldura evacuată pentru preîncălzirea apei sau uscarea materialelor pot reduce semnificativ consumul de combustibil pe durata de viață a instalației. Cereți furnizorilor să arate consumul de energie proiectat pe metru cub de produs finit, pe baza unui program de întărire stabilit.
Într-un mediu cu temperatură ridicată și presiune înaltă, dispozitivele de blocare de siguranță nu sunt accesorii opționale. Ele sunt linia de bază care protejează oamenii, echipamentele și programul de producție.
- Interblocări de presiune și temperatură care opresc automat ciclul la citiri anormale
- Senzori de siguranță pentru uși care împiedică deschiderea sub presiune
- Dispozitive redundante de asistență și monitorizare cu istoric de alarmă înregistrat
- Specificații de izolare care limitează temperatura suprafeței și pierderile de căldură
Factorul patru: Inteligența sistemului de control
PLC versus DCS într-o fabrică completă
Un controler logic programabil gestionează bine mașinile individuale, dar o fabrică inteligentă are nevoie de o arhitectură de nivel superior care să coordoneze dotarea, turnarea, tăierea, autoclavarea și depozitarea într-un singur mediu de date. Un sistem de control distribuit asigură această coordonare, împreună cu gestionarea rețetelor, raportarea producției și consolidarea alarmelor în toate stațiile.
Cea mai utilă capacitate pentru operațiunile de peste mări și pentru regiunile cu forță de muncă calificată limitată este diagnosticarea la distanță. Când un furnizor poate vizualiza starea echipamentului în timp real, poate citi jurnalele de alarmă și poate ghida tehnicienii locali prin reparații, timpul de nefuncționare se micșorează dramatic. Unii furnizori oferă, de asemenea, modele gemene digitale sau module de formare în realitate virtuală, care permit echipelor de întreținere să repete procedurile înainte de a le executa pe mașina reală.
Autodiagnosticarea defecțiunii
Echipamentul semnalează componenta defectă și sugerează pasul corectiv.
Operații de la distanță
Inginerii examinează starea și parametrii fără a se deplasa la șantier.
Antrenament Digital Twin
Echipele de întreținere practică procedurile mai întâi pe un model virtual.
Analiza producției
Datele loturilor, consumul de energie și randamentul sunt urmărite pentru îmbunătățirea continuă.
Factorul cinci: planificarea capacității și extinderea
O capcană comună este cumpărarea unei linii care abia îndeplinește ținta inițială de producție. Cererea pieței crește de obicei odată ce o plantă își dovedește calitatea produsului, iar o linie fără spațiu de extindere forțează un al doilea proiect costisitor. O abordare practică este să alegeți un aspect modular care începe de la o capacitate moderată, cum ar fi 50.000 de metri cubi pe an, rezervând în același timp spațiu, utilitățile și arhitectura de control pentru creșterea către 100.000 sau 200.000 de metri cubi.
| Element de planificare | Așteptare minimă | Abordare inteligentă de expansiune |
|---|---|---|
| Ieșire inițială | Îndeplinește obiectivul de vânzări pentru primul an | Pornire moderată cu cale clară de actualizare |
| Aspectul site-ului | Se potrivește zonei de producție actuale | Zone rezervate pentru turnare suplimentară și întărire |
| Sistem de control | Rulează stațiile curente | Arhitectură scalabilă cu capacitate de rezervă |
| Utilități | Acoperă cererea curentă | Dimensiune pentru a doua fază de expansiune |
Privind dincolo de prețul echipamentului
Înțelegerea costului total de proprietate
Cotația de echipamente este doar o parte a tabloului financiar. Consumul de energie, piesele de schimb, forța de muncă de întreținere, timpul de nefuncționare și formarea, toate se acumulează pe durata de viață a instalației. La comparare Linie de producție a blocurilor AAC oferă, o vedere a costului total de proprietate pe cinci până la zece ani dezvăluie de obicei diferențe pe care prețul inițial le ascunde.
Întrebări de adresat fiecărui furnizor
- Furnizorul menține un depozit de piese de schimb în sau în apropierea pieței dvs. țintă și care este timpul de răspuns garantat?
- Furnizorul poate oferi un serviciu la cheie care acoperă amenajarea instalației, instalarea, punerea în funcțiune și formarea operatorilor?
- Există fabrici de referință în regiunea dumneavoastră, care utilizează materii prime similare, cu date de producție verificabile?
- Aspectul propus minimizează distanța logistică, cum ar fi un flux în formă de U care scurtează traseele de transfer?
Vizitele de referință sunt printre cele mai fiabile pași de due diligence disponibile. Solicitați să vedeți fabricile care funcționează care vă împărtășesc climatul, materia primă și produsul țintă și solicitați jurnalele de producție, mai degrabă decât declarațiile din broșură.
Bugetare cu un interval de preț realist
Cumpărătorii care caută prețuri doresc să aibă un sentiment de amploare înainte de a lua legătura. Nivelurile de investiții variază foarte mult în funcție de capacitate, adâncimea automatizării și tehnologia de tăiere. Liniile modulare de capacitate modestă se află în general la capătul inferior al gamei, în timp ce liniile inteligente mari, complet automate, cu tăiere avansată, control digital și recuperare de căldură necesită bugete semnificativ mai mari. Cifra finală depinde de caracteristicile materiei prime, de condițiile șantierului și de nivelul de automatizare ales, astfel încât o cotație precisă urmează întotdeauna o revizuire tehnică.
| Profilul plantei | Automatizare tipică | Sofer de buget |
|---|---|---|
| Linie entry-level modulară | Turnare și tăiere semi-automat | Capacitate și controale de bază |
| Linie automată la scară medie | Manipulare automată cu DCS | Precizie de tăiere și dimensiunea autoclavului |
| Fabrică inteligentă mare | Complet automat cu operare de la distanță | Control digital, recuperare de căldură și layout |
Concluzie: Alegerea unui partener pe termen lung
Selectând dreapta Linie de producție a blocurilor AAC este în cele din urmă despre alegerea unui partener care să îți susțină planta mulți ani. Cele mai bune decizii vin din potrivirea liniei cu materialele dvs., definirea țintei dvs. de inteligență, planificarea creșterii și evaluarea capacității de service a furnizorului alături de utilaje.
Solicitați un plan personalizat pentru fabrica dvs
Împărtășiți tipul de materie primă, capacitatea anuală țintă și nivelul de automatizare preferat. În schimb, puteți primi un design personalizat de aspect al fabricii, o evaluare a adecvării materiilor prime și o estimare detaliată a rentabilității investiției, bazată pe condițiile dvs. locale.
Întrebări frecvente
Î1: Câte teste de materii prime ar trebui să fac înainte de a alege o linie?
Se recomandă cu tărie testarea a cel puțin unui lot reprezentativ din fiecare materie primă. Rezultatele dezvăluie cerințele de șlefuire, comportamentul la umiditate și rezistența așteptată, care împreună determină configurația corectă a echipamentului.
Î2: O linie complet automată este întotdeauna cea mai bună alegere?
Nu neapărat. Automatizarea completă oferă cel mai mare beneficiu la volume mai mari și acolo unde forța de muncă este puțină sau costisitoare. Proiectele mai mici pot obține profituri mai bune cu un design semi-automat modular care poate fi actualizat ulterior.
Î3: Ce ar trebui să caut în diagnosticarea de la distanță?
Căutați monitorizarea în timp real a stării, istoricul alarmelor, accesul securizat de la distanță și capacitatea tehnicienilor de a ghida personalul de la fața locului pas cu pas. Sprijinul de formare pentru echipele locale este la fel de important.
Î4: Cât timp durează o instalație tipică pentru punerea în funcțiune?
Termenele depind de pregătirea amplasamentului, de amploarea echipamentului și de pregătirea utilităților. Un program clar al proiectului, convenit în prealabil, cu etape definite pentru instalare, producție de probă și instruire pentru operatori, ajută la menținerea punerea în funcțiune.