

An Linie de producție a blocurilor AAC nu este o colecție de mașini independente. Este un proces integrat în care finețea de măcinare, precizia de dozare, temperatura de turnare, toleranța de tăiere și curbele de autoclave trebuie să funcționeze împreună. O slăbiciune în orice etapă se propagă prin întreaga linie și se manifestă ca variație de densitate, fisurare sau respingere dimensională. Acest articol urmărește întregul lanț tehnic, de la pregătirea materiilor prime până la manipularea produsului finit și se încheie cu o listă de verificare practică de evaluare a furnizorilor pentru cumpărătorii care trebuie să compare propunerile de fabrici bloc AAC pe baza substanței de inginerie, mai degrabă decât doar pe preț.
Ce face o linie de producție de blocuri AAC diferită de fabricarea convențională a blocurilor
Producția convențională de blocuri de beton se bazează pe vibrații și compactare pentru a densifica un amestec legat de ciment. Betonul aerat autoclavat urmează un traseu fizic și chimic diferit. Volumul blocului finit este creat printr-o reacție de formare a gazului în interiorul amestecului, iar rezistența finală este dezvoltată într-un vas sub presiune, mai degrabă decât prin simpla hidratare la temperatura ambiantă.
Două mecanisme definitorii
- Spuma de gaz: Un agent pe bază de aluminiu reacționează într-o suspensie alcalină și generează bule de gaz care extind amestecul într-un corp verde poros.
- Întărire în autoclavă: Corpul verde tăiat este întărit sub presiune de abur saturat, unde se formează hidrați de silicat de calciu și dau materialului rezistența sa cristalină finală.
Avantajele materiale rezultate
- Densitatea uscată, de obicei, între 400 și 800 kg/m3, ceea ce reduce sarcina moartă structurală.
- Conductivitate termică substanțial mai mică decât betonul dens, îmbunătățind performanța energetică a clădirii.
- Utilizarea în volum mare a subproduselor industriale, cum ar fi cenușa zburătoare, zgura și sterilul minelor.
Aceste avantaje sunt realizate numai atunci când linia de producție a blocurilor AAC este proiectată ca un sistem sincronizat. O autoclavă de înaltă calitate nu poate compensa disciplina slabă de dozare, iar un sistem de tăiere precis nu poate salva un corp verde care a fost turnat la o temperatură greșită.
Etapa 1: Pregătirea materiei prime ca bază de calitate
Calitatea într-o linie de producție AAC este determinată înainte ca mixerul să fie vreodată umplut. Distribuția dimensiunii particulelor, activitatea chimică și consistența dozării în această etapă stabilesc plafonul pentru tot ce urmează.
Măcinarea materialului silicios
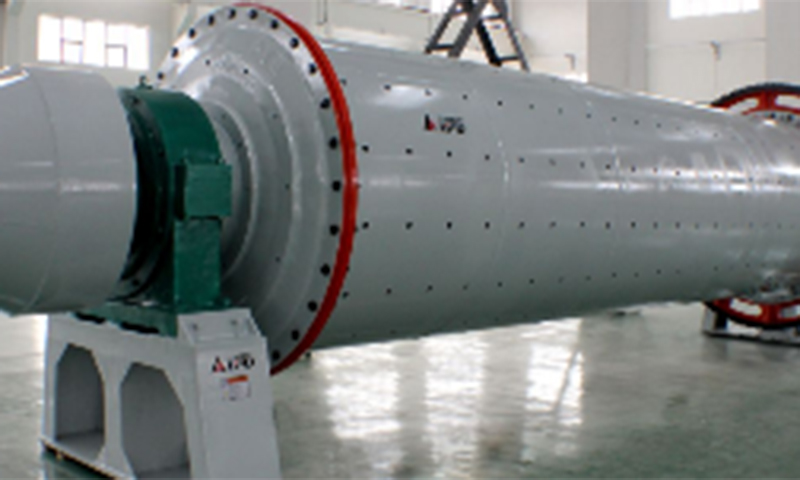
Cenușa zburătoare sau nisipul asigură sursa de silice. Finețea măcinarii afectează direct reactivitatea amestecului și dezvoltarea rezistenței finale.
- Finețe țintă: 200 până la 300 mesh.
- Rezidu pe sită: mai puțin de 15 la sută.
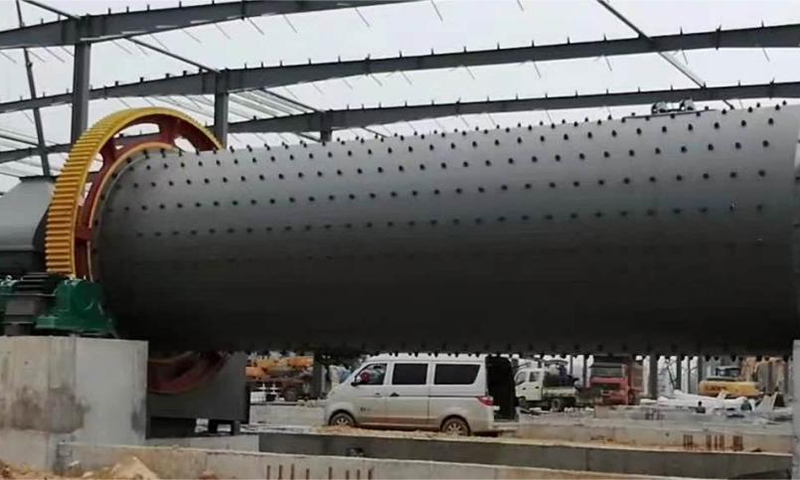
- Consumul de energie al morii cu bile este un cost de operare major și ar trebui evaluat în raport cu obiectivele de producție și finețe.
Prepararea materialului de calciu
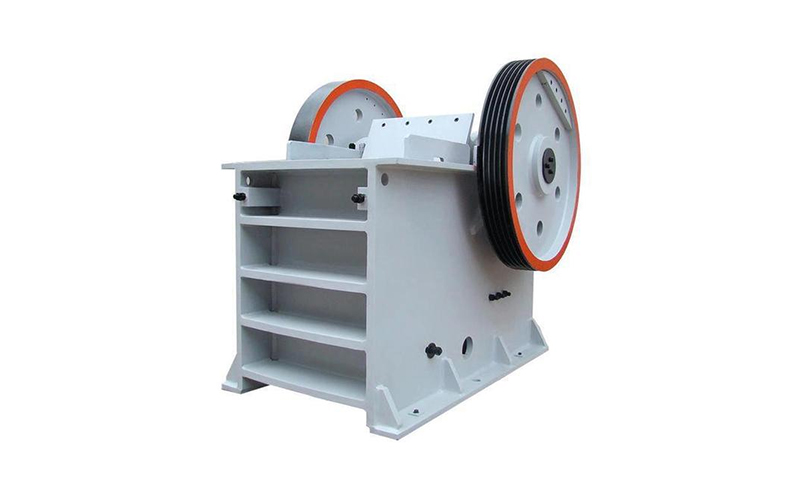
Varul viu este zdrobit și măcinat până la o pulbere activă, consistentă. Conținutul de CaO ar trebui controlat la 85% sau mai mult. Variațiile activității varului schimbă fereastra de spumare și provoacă fluctuații de densitate în întregul lot de producție.
Dozarea agentului de aluminiu
Agentul de spumă pe bază de aluminiu este utilizat în cantități foarte mici, dar precizia sa de dozare este critică. O abatere de plus sau minus 0,1 procente poate muta densitatea finită în afara specificației. Într-o instalație de bloc AAC bine proiectată, circuitul de dozare a aluminiului este izolat, controlat la temperatură și verificat prin feedback-ul greutății.
Îndepărtarea fierului și manipularea materialelor
Separarea magnetică cu o rată de îndepărtare de 99% protejează morile, pompele și firele de tăiere de resturile metalice. Alimentarea inconsecventă din depozitul de materii prime creează erori de dotare în aval pe care niciun sistem de control nu le poate corecta complet.
Etapa 2: Dozarea și amestecarea sub disciplină de precizie
Lotul este locul în care designul teoretic al amestecului întâlnește comportamentul real al materialului. Micile erori de cântărire sau secvențiere produc erori mari în produsul final. O linie disciplinată de producție de blocuri AAC tratează lotul ca un proces controlat, nu o operație de încărcare manuală.
Cântărire automată controlată de PLC
Liniile moderne de producție AAC utilizează sisteme de cântărire controlate de PLC cu un standard de precizie de plus sau minus 0,3%. Acest lucru se aplică materialului de siliciu, var, ciment, gips, agent de aluminiu și apă. Fiecare cântar trebuie să aibă înregistrări independente de calibrare și compensare automată pentru acumularea de material.
Controlul temperaturii șlamului
Temperatura de turnare este de obicei controlată între 40 și 45 de grade Celsius. Această gamă acceptă formarea uniformă a gazului și un comportament constant de setare. Dacă suspensia este prea rece, spumarea este lentă și neuniformă. Dacă este prea fierbinte, amestecul se poate fixa înainte ca reacția gazului să fie completă.
Timp de amestecare și uniformitate
Timpul de amestecare trebuie să fie suficient de lung pentru a dispersa agentul de aluminiu în mod uniform, dar nu atât de lung încât reacția să înceapă în interiorul mixerului. În practică, ciclul de amestecare este definit de reactivitatea varului și de volumul lotului.
Consecințele disciplinei de dozare liberă
- Variația densității între loturi crește.
- Ratele de respingere cresc în etapele de tăiere și autoclavare.
- Timpii ciclului de autoclavă devin inconsecvenți, irosind abur.
O eroare de dozare de câteva zecimi de procente în agentul de aluminiu se poate traduce printr-o schimbare de densitate care afectează performanța structurală și termică a întregului lot de producție.
Etapa 3: Variabile de turnare, spumare și preîntărire care decid rezultatul
După amestecare, suspensia este turnată în forme în care au loc reacția de spumare și priza inițială. Aceasta este o etapă sensibilă la timp, cu ferestre de operare înguste.
Reacția de spumare
Agentul de aluminiu reacţionează în suspensia alcalină şi generează bule de gaz. Aceste bule extind amestecul la de câteva ori volumul său original și creează structura poroasă care definește betonul aerat autoclavat. Viteza de reacție depinde de temperatură, alcalinitate și finețea agentului de aluminiu.
Fereastra de timp de preîntărire
Corpul verde trebuie să atingă o duritate suficientă înainte de a putea fi deformat și tăiat. Fereastra de preîntărire este un echilibru:
- Dacă corpul este demoldat prea devreme, îi lipsește rezistența și se prăbușește sau se deformează.
- Dacă este demolată prea târziu, corpul devine prea dur și poate bloca sau supraîncărca stația de tăiere.
Temperatura ambianta si umiditatea
Temperatura atelierului și umiditatea relativă afectează uscarea suprafeței și dezvoltarea durității. În climă rece, încăperile de preîntărire pot necesita încălzire. În condiții calde și uscate, pierderea de umiditate la suprafață poate cauza formarea de cruste care interferează cu calitatea tăierii.
Puncte practice de control
- Înregistrați temperatura de turnare pentru fiecare matriță.
- Monitorizați înălțimea de creștere a amestecului de spumă.
- Utilizați un test de penetrare sau o sondă de duritate înainte de demulare.
- Mențineți un mediu stabil de preîntărire în loc să vă bazați pe judecata operatorului.
Etapa 4: Precizia de tăiere care determină randamentul
Tăierea transformă corpul verde mare în blocuri de dimensiuni finale. Precizia acestei etape afectează în mod direct randamentul materialului, eficiența încărcării în autoclavă și cantitatea de deșeuri reciclabile.
Tăiere longitudinală și transversală
Liniile moderne de producție de blocuri AAC folosesc o combinație de tăiere longitudinală și transversală. Corpul verde trece mai întâi prin tăierea verticală a sârmei, apoi prin tăierea orizontală a sârmei. Fiecare axă trebuie controlată independent, astfel încât toleranțele dimensionale să rămână în plus sau minus 1 milimetru.
Managementul firelor de tăiere
Tensiunea firelor, uzura și intervalele de înlocuire sunt critice. O sârmă uzată produce tăieturi mai largi, crește deșeurile și poate lăsa suprafețe aspre. Înlocuirea programată bazată pe volumul de producție este mai fiabilă decât înlocuirea bazată numai pe inspecția vizuală.
Valorificarea deșeurilor
Tăierea generează deșeuri verzi care pot fi returnate la malaxor. Un sistem de recuperare bine conceput poate reutiliza până la 95% din acest material, reducând consumul de materii prime și costurile de eliminare.
| Parametru | țintă | Impactul abaterii |
|---|---|---|
| Toleranță de tăiere | plus sau minus 1 mm | Respingere dimensională, potrivire slabă a articulației |
| Înlocuirea firului | Pe baza volumului | Suprafață aspră, pierdere crescută a tăieturii |
| Valorificarea deșeurilor | Până la 95 la sută | Cost mai mare al materiilor prime |
Etapa 5: Întărirea în autoclavă și transformarea finală
Întărirea în autoclavă este etapa în care corpul verde devine un produs AAC finit. Profilul de presiune și temperatură determină structura cristalină, rezistența și stabilitatea dimensională.
Curba de presiune și temperatură
Condițiile tipice de autoclavare sunt presiunea aburului saturat de 1,2 MPa și aproximativ 188 de grade Celsius. Ciclul are trei faze:
- Cresterea presiunii: Creștere treptată pentru a evita șocul termic și fisurarea.
- Presiune constantă: Perioada în care se formează și se dezvoltă hidratul de silicat de calciu.
- Eliberarea presiunii: Reducere controlată pentru a preveni expansiunea rapidă și stresul intern.
Optimizarea Energiei
Consumul de abur este unul dintre cele mai mari costuri de operare într-o linie de producție de beton celular autoclavat. Schimbătoarele de căldură care recuperează aburul rezidual pot returna până la 70% din energie la următorul ciclu, reducând sarcina cazanului și costul total al energiei.
Defecte comune ale autoclavei
- Crăpare de la creșterea prea rapidă a presiunii.
- Dezvoltare incompletă a rezistenței din timpul insuficient de presiune constantă.
- Deteriorarea suprafeței prin eliberarea rapidă a presiunii.
Etapa 6: Manipularea, inspecția și ambalarea produsului finit
După autoclavare, produsul trebuie separat, inspectat și pregătit pentru transport. Manipularea brutală în această etapă poate deteriora marginile și colțurile, transformând un produs tehnic solid într-unul respins.
Separare și ridicare
Deoarece blocurile AAC sunt autoclavate în prăjituri mari, acestea trebuie separate în blocuri individuale. O mașină de despicat prăjituri și un echipament de ridicare a produsului finit lucrează împreună pentru a separa straturile fără șoc. Sincronizarea acestor două sisteme determină calitatea marginilor.
Standarde de inspecție
| Proprietate | Standard tipic |
|---|---|
| Rezistența la compresiune | 3,5 MPa sau mai mare |
| Densitate uscată | 400 până la 800 kg/m3 |
| Toleranță dimensională | În limitele specificate |
Ambalare și protecție a marginilor
Ambalajul protejează produsul în timpul depozitării și transportului. Protecțiile de margine, tensiunea de curele și stabilitatea paleților trebuie specificate astfel încât produsul să ajungă la șantier fără ciobire. Pentru comenzile de export, poate fi necesară și protecția împotriva umezelii.
Cum se evaluează un furnizor de linie de producție de blocuri AAC
Evaluarea furnizorului este punctul în care conținutul tehnic devine o decizie de cumpărare. Scopul nu este de a găsi cel mai mic preț, ci de a identifica un furnizor a cărui capacitate de inginerie se potrivește cu cerințele de funcționare pe termen lung ale centralei.
Verificarea capacității tehnice
- Furnizorul are o echipă internă de programare PLC?
- Furnizorul operează echipamente de prelucrare CNC pentru componente critice?
- Furnizorul poate furniza o diagramă completă a procesului, o schemă de control și un tabel de bilanț al materialelor?
- Furnizorul are experiență cu materiile prime specifice disponibile pe site-ul dumneavoastră?
Indicatori cheie de operare
| Indicator | Benchmark |
|---|---|
| Rata de livrare la timp | 97 la sută sau mai mult |
| Timp de răspuns | 2 ore sau mai puțin |
| Rata de achiziție repetă | Bilanțul clienților care revin |
Documente de solicitat
- Diagrama fluxului procesului cu capacitatea în fiecare etapă.
- Filosofia de control și descrierea arhitecturii PLC.
- Tabel de bilanț al materialelor care arată intrarea și ieșirea la fiecare etapă.
- Profilul ciclului autoclavei și estimarea consumului de energie.
- Lista pieselor de schimb cu nivelurile de stoc recomandate.
Solicitați o ofertă personalizată sau descărcați fișa completă de specificații pentru a compara cerințele proiectului dumneavoastră cu o propunere tehnică detaliată.
Întrebări frecvente
Î1: Care este timpul de livrare tipic pentru o linie de producție a blocurilor AAC?
Timpul de livrare pentru o linie de producție completă a blocurilor AAC este de obicei de 45 până la 60 de zile după aprobarea proiectului, în funcție de capacitate și de domeniul de automatizare. Pregătirea șantierului și lucrările de fundare ar trebui coordonate în paralel pentru a evita întârzierile.
Î2: Ce opțiuni de capacitate sunt disponibile pentru o linie de producție a blocurilor AAC?
Opțiunile de capacitate standard variază de la 50.000 la 600.000 de metri cubi pe an. Selecția depinde de cererea pieței locale, de disponibilitatea materiilor prime și de gama de densitate planificată a produsului. Capacitățile mai mici sunt potrivite pentru piețele regionale, în timp ce capacitățile mai mari servesc distribuției în mai multe regiuni.
Î3: Cât costă o linie de producție a blocurilor AAC?
Costul variază în funcție de capacitate, nivelul de automatizare, numărul de autoclave și cerințele de pregătire a materiilor prime. O instalație completă de blocuri AAC include sisteme de măcinare, dozare, turnare, tăiere, autoclavare și ambalare. Cea mai precisă abordare este să solicitați o ofertă personalizată bazată pe capacitatea dumneavoastră și condițiile materiale specifice.
Î4: Ce materii prime pot fi utilizate într-o linie de producție AAC?
Sursele obișnuite de siliciu includ cenușa zburătoare, nisipul de râu, nisipul de cuarț și sterilul minelor. Sursele de calciu includ var nestins și ciment. Gipsul este folosit ca regulator de priză, iar pentru spumare se folosește un agent pe bază de aluminiu. Designul amestecului trebuie adaptat la compoziția chimică a materialelor disponibile local.
Î5: Cât timp durează pentru a ajunge la producția completă după instalare?
Punerea în funcțiune durează de obicei câteva săptămâni, urmate de o perioadă de probă de producție în timpul căreia proiectarea amestecului și ciclul autoclavului sunt optimizate. Majoritatea instalațiilor ating o producție completă stabilă în două până la trei luni de la punerea în funcțiune cu succes.
De ce stabilitatea pe termen lung contează mai mult decât prețul inițial
O linie de producție de blocuri AAC bine proiectată creează valoare prin densitate constantă, rate scăzute de respingere și consum controlat de energie de-a lungul anilor de funcționare. Prețul inițial de achiziție este doar o componentă a costului total de proprietate. Energia de măcinare, consumul de abur din autoclavă, durata de viață a firului de tăiere și ratele de recuperare a deșeurilor influențează toate costul real pe metru cub de produs finit. Cumpărătorii care evaluează furnizorii pe baza documentației de inginerie, a capacității sistemului de control și a reperelor de operare sunt mai bine poziționați pentru a selecta o linie care funcționează fiabil după punerea în funcțiune.
Pentru a discuta cu o echipă de inginerie obiectivul de capacitate și condițiile materiilor prime, solicitați o propunere personalizată și o revizuire a specificațiilor tehnice.