

De ce capacitatea nominală se potrivește rar cu ieșirea reală
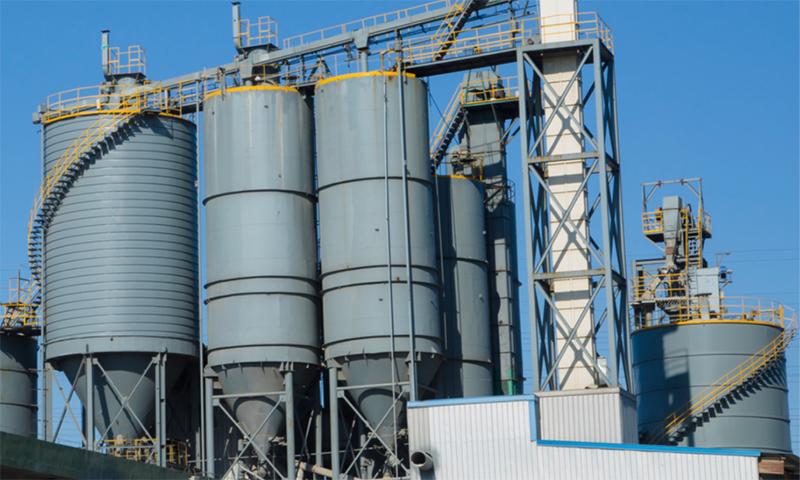
Aproape fiecare nouă fabrică AAC începe cu aceeași așteptare: capacitatea plăcuței de identificare tipărită în studiul de fezabilitate ar trebui să fie accesibilă în câteva luni de la punere în funcțiune. În practică, multe fabrici se stabilesc la 70 până la 85 la sută din această cifră și rămân acolo ani de zile. Decalajul este rareori cauzat de o singură mașină slabă. Este cauzată de modul în care mașinile, materialele și oamenii interacționează în întreg Linie de producție a blocurilor AAC .
O linie care este complet automată, dar prost coordonată poate să-și înfometeze autoclavele, să-și măcina excesiv varul și să piardă ore în urma opririlor neplanificate. O linie inteligentă nu este definită de numărul de roboți de pe podea. Este definit de cât de rapid și de exact se simte schimbarea, corectează abaterea și menține fiecare etapă din aval alimentată cu material care este gata pentru următorul pas.
Acest articol defalcă trei blocaje ascunse care apar la sfârșitul fluxului de producție, explică modul în care logica de control inteligentă le îndepărtează și oferă o listă de verificare practică pe care o puteți folosi atunci când comparați furnizorii.
Gâtul de sticlă #1: Pregătirea inconsecventă a materiilor prime vă ucide timpul ciclului
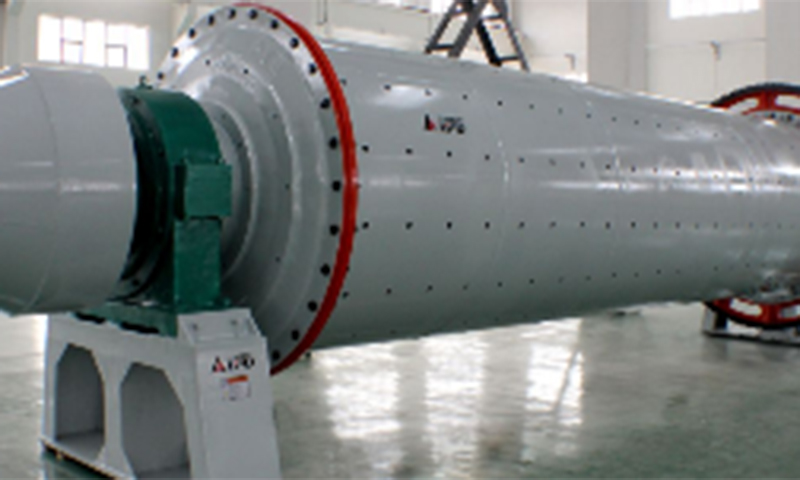
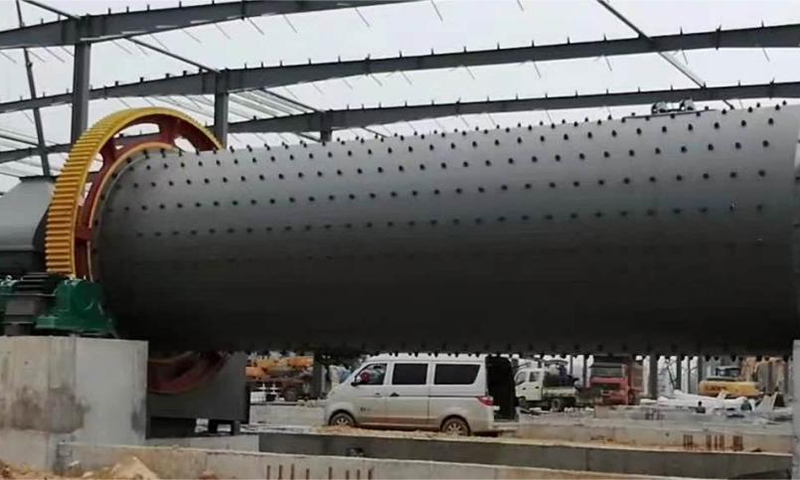
Pregătirea materiilor prime este partea cea mai puțin strălucitoare a unei fabrici AAC, dar este locul în care timpul ciclului se pierde în liniște la fiecare schimb. Conținutul de nisip și umiditate de cenușă zburătoare poate varia cu 3 până la 8% într-o singură zi, mai ales când materialul este depozitat în curți deschise. Calitatea varului variază, de asemenea: o încărcătură cu impurități mai mari se va comporta diferit în moara cu bile, producând o curbă de finețe care se îndepărtează de țintă.
Când dozarea este inexactă, densitatea suspensiei se modifică. Când densitatea suspensiei se modifică, consistența de turnare se modifică. Când se schimbă consistența turnării, timpul de preîntărire devine o presupunere. Operatorii răspund adăugând marje de siguranță, ceea ce înseamnă preîntărire mai lungă, rotație mai lentă a matriței și mai puține cicluri pe zi.
Cum stabilizează controlul inteligent Prep
- Compensarea umidității online: Un senzor de umiditate pentru cuptorul cu microunde sau de capacitate citește continuu umiditatea nisipului. Controlerul de dozare recalculează masa uscată-solid și ajustează valoarea de referință a alimentatorului de cântărire în timp real, păstrând raportul efectiv apă-solid într-o bandă îngustă.
- Slefuire în buclă închisă: Un clasificator de aer după moara cu bile returnează particule grosiere pentru măcinare ulterioară. Viteza clasificatorului este ajustată de o buclă PID care vizează o fereastră de finețe Blaine, evitând atât șlefuirea insuficientă, cât și supra-măcinarea.
- Dozare automată de var: Dacă silozul de var este echipat cu un alimentator cu pierdere în greutate și un senzor de densitate în vrac, controlerul poate compensa modificările densității fără intervenția operatorului.
Impactul tipic al stabilității pregătirii materialelor
| Parametru | Dozare manuală | Loturi inteligente |
|---|---|---|
| Eroare de cântărire | /- 3 până la 5 procente | /- 0,5 până la 1 procente |
| Variația densității șlamului | /- 4 procente | /- 1 la sută |
| Timp de preîntărire împrăștiat | 20 până la 40 de minute | 5 până la 10 minute |
| Cicluri pe zi | Linia de bază | 8 până la 12 la sută |
Dacă linia dvs. se bazează în continuare pe un test manual de umiditate o dată pe schimb și pe o rețetă de dozare fixă, aproape sigur pierdeți 5 până la 10% din timpul ciclului disponibil. Această pierdere se formează în fiecare matriță, în fiecare zi și în fiecare an de funcționare.

Gâtul de sticlă #2: Decalajul de tăiere și preîntărire care înfometează autoclavele
Autoclava este cel mai scump echipament din fabrică. Fiecare minut în care sta inactiv este un minut de capital și capacitate de abur irosită. Cu toate acestea, în multe fabrici, autoclava nu este constrângerea. Constrângerea este fluxul neuniform de prăjituri verzi care provin din preîntărire și tăiere.
Dacă preîntărirea este prea scurtă, prăjitura este prea moale pentru a fi tăiată curat, iar deșeurile cresc. Dacă preîntărirea este prea lungă, turta se întărește și ruperea firului de tăiere crește. Ambele scenarii încetinesc mașina de tăiat, care apoi întârzie transferul turtelor în zona de încărcare a autoclavei.
Coordonare inteligentă de preîntărire și tăiere
O linie inteligentă înlocuiește temporizatoarele fixe cu control în buclă închisă bazat pe duritatea măsurată a turtei sau rezistența la penetrare. Supapele de abur din camera de preîntărire sunt modulate pentru a menține temperatura și umiditatea într-o fereastră îngustă. PLC decide când tortul este gata, nu un ceas de perete.
Mașina de tăiat și masa de întoarcere sunt, de asemenea, legate. Când ciclul de tăiere se termină, masa rotativă primește prăjitura fără a aștepta un semnal manual. Macaraua de încărcare a autoclavei este expediată în funcție de timpul real de finalizare a fiecărui lot, nu de un program fix. Această sincronizare menține utilizarea autoclavei peste 90% în instalațiile bine proiectate.
Întrebare cheie: Care este rata actuală de utilizare a autoclavei? Dacă este sub 85 la sută, ardeți abur și capital fără a produce blocuri comercializabile. O linie inteligentă împinge de obicei utilizarea la 92 până la 95 la sută.
Gâtul de sticlă #3: Costul ascuns al întreținerii reactive și al erorii umane
Timpul de nefuncționare neplanificat este ucigașul tăcut al profitabilității fabricii AAC. Un șlam care curge mucegai, o sârmă de tăiere care se rupe în mod repetat sau o etanșare a ușii autoclavei care se defectează la ora 2 a.m. poate costa fiecare câteva ore de producție. Costul nu este doar blocurile pierdute; este reîncălzirea autoclavei, perturbarea programului de întărire și salariile suplimentare pentru a ajunge din urmă.
Majoritatea întreținerii în instalațiile convenționale este reactivă. Operatorii așteaptă o defecțiune, apoi o repară. Liniile inteligente schimbă întreținerea de la reactiv la predictiv prin monitorizarea stării componentelor critice.
Întreținere predictivă și control centralizat
- Monitorizarea temperaturii lagărului: Senzorii de vibrație și temperatură de pe rulmenții morii cu bile, mixerului și mașinii de tăiat trimit date către PLC. O tendință de creștere declanșează o alertă înainte ca rulmentul să se blocheze.
- Monitorizarea tensiunii firelor: Controlerul mașinii de tăiat urmărește tensiunea firului. Dacă tensiunea se deplasează în afara ferestrei acceptabile, mașina se oprește și alertează operatorul, prevenind ruperea completă a firului și deteriorarea turtei.
- Autoclavă door seal monitoring: Senzorii de presiune diferențială detectează scurgerile de etanșare în timpul fazelor de vid și presiune. Sistemul înregistrează rata de scurgere și recomandă înlocuirea etanșării în timpul următoarei opriri planificate.
- Sala de control centralizata: În loc de posturi de operator separate pentru dozare, tăiere și autoclavare, o singură cameră de control monitorizează întreaga linie. Acest lucru reduce întârzierile de comunicare și permite unei singure persoane să coordoneze întregul flux.
Impactul măsurat al întreținerii predictive în instalațiile AAC
| Metric | Întreținere reactivă | Întreținere predictivă |
|---|---|---|
| Timp de întrerupere neplanificat pe lună | 40 până la 60 de ore | 10 până la 20 de ore |
| Ruperea firului pe săptămână | 8 până la 12 incidente | 2 până la 4 incidente |
| Autoclavă door seal life | 3 până la 4 luni | 6 până la 8 luni |
| Eficacitatea generală a echipamentului | 65 până la 75 la sută | 85 până la 92 la sută |
Într-o fabrică AAC din Asia de Sud-Est, introducerea monitorizării stării și a controlului centralizat a redus timpul de oprire neplanificat cu 30% în primele șase luni. Uzina nu a înlocuit nicio mașină majoră. Pur și simplu a conectat senzorii existenți la un strat de control mai inteligent.
Cum se evaluează o linie inteligentă de producție a blocurilor AAC
Când comparați furnizorii, concentrați-vă pe capacitățile măsurabile, mai degrabă decât pe afirmațiile de marketing. Următoarea listă de verificare acoperă zonele în care liniile inteligente diferă cel mai mult de cele convenționale.
- Precizia lotului: Poate sistemul de cântărire automat să mențină o toleranță de /- 1 la sută sau mai bună pentru toate materiile prime?
- Controlul preîntărire: Sistemul înregistrează automat curbele de temperatură și umiditate sau se bazează pe jurnalele manuale?
- Precizie de tăiere: Când schimbați specificațiile produsului, mașina de tăiat poate fi reglată în mai puțin de 30 de minute fără încercare și eroare manuală?
- Interfata de date: Sistemul de control oferă un port de date MES sau cloud pentru integrarea viitoare cu o platformă digitală de fabrică?
- Monitorizarea energiei: Poate sistemul să raporteze consumul de abur și energie electrică pe tonă sau pe metru cub de blocuri finite?
- Alerte predictive: Sunt componentele critice monitorizate pentru temperatură, vibrații sau tensiune, cu alerte automate înainte de defecțiune?
- Funcționare centralizată: Poate un operator să monitorizeze întreaga linie de la o singură stație de control?
Înainte de a discuta despre preț, clarificați configurația. Costul unei mașini cu blocuri AAC variază semnificativ în funcție de nivelul de automatizare, capacitatea și domeniul de aplicare al sistemului de control. O linie care pare mai ieftină în avans poate costa mai mult pe bloc pe parcursul a cinci ani din cauza timpului de nefuncționare și a risipei.
Trecerea de la managementul blocajelor la optimizarea debitului
Cele trei blocaje descrise aici nu necesită o reconstrucție completă a instalației pentru a fi reparate. Acestea necesită un strat de control care conectează datele deja generate de mașinile individuale și care utilizează acele date pentru a coordona întregul flux. Scopul nu este să cumpărați cea mai scumpă mașină unică. Scopul este de a face ca întreaga linie să se comporte ca un singur sistem.
Când pregătirea materiei prime, tăierea, preîntărirea și autoclavarea sunt sincronizate, instalația își atinge capacitatea nominală și rămâne acolo. Deșeurile scade, consumul de energie pe bloc scade și întreținerea devine mai degrabă planificată decât acționată de urgență.
Dacă evaluați o nouă linie de producție a blocurilor AAC sau actualizați una existentă, începeți cu un audit de debit. Identificați unde se oprește fluxul, unde așteaptă materialul și unde operatorii iau decizii pe care un controlor le-ar putea lua mai rapid și mai consecvent.
Pentru un calcul al capacității bazat pe materiile prime specifice și pe producția țintă zilnică, contactați inginerii noștri. Furnizați cenușa zburătoare sau caracteristicile nisipului, densitatea blocului țintă și capacitatea dvs. de abur disponibilă. Vă vom oferi o propunere de eliminare a blocajului și o estimare a costurilor bazată pe configurație.
Întrebări frecvente
Î1: Care este cel mai frecvent blocaj într-o linie de producție a blocurilor AAC?
Cel mai frecvent blocaj este prepararea inconsecventă a materiei prime, în special variația de umiditate în nisip sau cenușă zburătoare. Acest lucru cauzează erori de dozare, care apoi se transformă în probleme de preîntărire și tăiere. Al doilea cel mai frecvent este decalajul de coordonare dintre tăiere și încărcarea în autoclavă.
Î2: Cum reduce timpul ciclului o linie inteligentă AAC?
O linie inteligentă reduce timpul de ciclu prin înlocuirea cronometrelor fixe și a deciziilor manuale cu control în buclă închisă. Compensarea umidității, reglarea automată a șlefuirii și controlul preîntărire bazat pe duritate mențin fiecare etapă în fereastra optimă, eliminând marjele de siguranță pe care operatorii le adaugă atunci când le lipsesc datele în timp real.
Î3: Care este o rată rezonabilă de utilizare a autoclavelor pentru o fabrică AAC bine administrată?
O instalație bine condusă, cu tăiere și încărcare sincronizate, ar trebui să atingă o utilizare a autoclavei de 90 până la 95%. Utilizarea sub 85 la sută indică de obicei că etapele din amonte nu livrează prăjiturile la program sau că ciclul de întărire nu este optimizat.
Î4: Se poate adăuga întreținerea predictivă la o linie AAC existentă?
Da. Majoritatea liniilor existente au deja senzori de bază pe motoare, rulmenți și vase sub presiune. Actualizarea implică conectarea acestor senzori la un PLC sau gateway de margine, adăugarea de software pentru analiza tendințelor și alerte și instruirea operatorilor pentru a răspunde la avertismentele timpurii. Echipamentul mecanic nu trebuie înlocuit.
Î5: Ce informații sunt necesare pentru a obține o cotație exactă pentru o linie de producție a blocurilor AAC?
Pentru a oferi o ofertă exactă, un furnizor are nevoie de producția zilnică țintă în metri cubi, tipul de materii prime disponibile (nisip, cenușă zburătoare sau amestec), densitatea dorită a blocului și gradul de rezistență, nivelul de automatizare necesar și spațiul disponibil și capacitatea de abur. Fără aceste detalii, orice estimare de preț este doar o gamă aproximativă.